Durante la temporada 2025/26, el análisis de los procesos de cereza mostró una alta frecuencia de problemas asociados a eficiencia del tratamiento de Hidroenfriado, limpieza e higiene de aguas y líneas de proceso, daño mecánico y manejos de la cadena de frío.
Cuando una cereza llega a destino con problemas asociados a partiduras, pudriciones, pitting, machucones, fruta blanda; la explicación suele estar en más de un factor. La condición final es el resultado de una secuencia de decisiones tomadas desde el huerto: momento de cosecha, selección, sanitización, oportunidad de hidroenfriado, manejo de temperaturas, paso por la línea, manipulación y mantención de la cadena de frío.
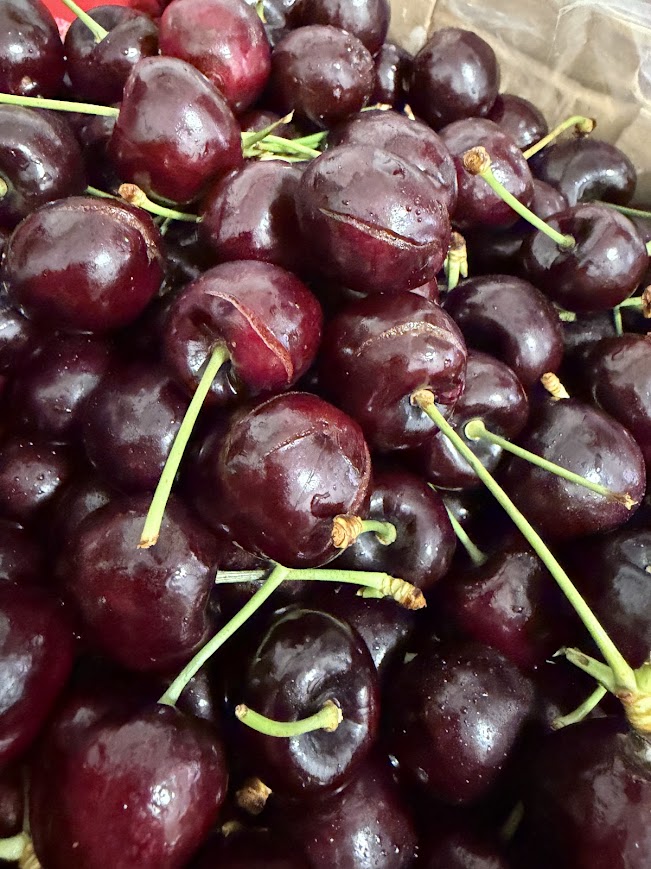
La evaluación realizada en destino, específicamente en Jiangnan Fruit & Vegetable Market de Guangzhou, permitió observar de manera concreta cómo se manifiestan algunos de los problemas originados durante la cosecha y proceso de la fruta. Sobre un universo observado de 322 cajas, aproximadamente un 42,6% fue clasificado visualmente como caja sin problemas evidentes. Dado que esta evaluación se realizó mediante observación visual, sin una inspección detallada de cada unidad, los resultados deben entenderse como una referencia de carácter indicativo.
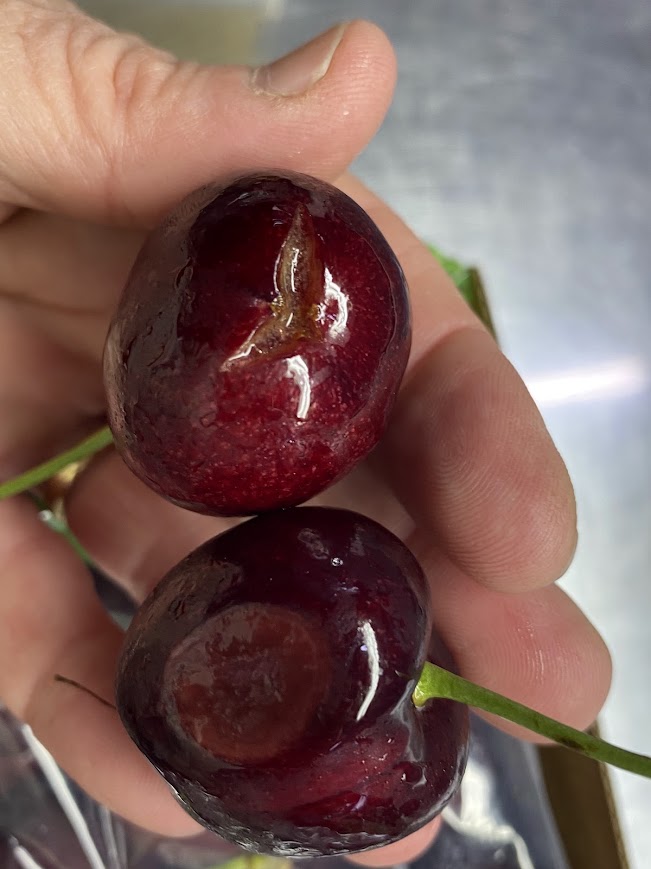
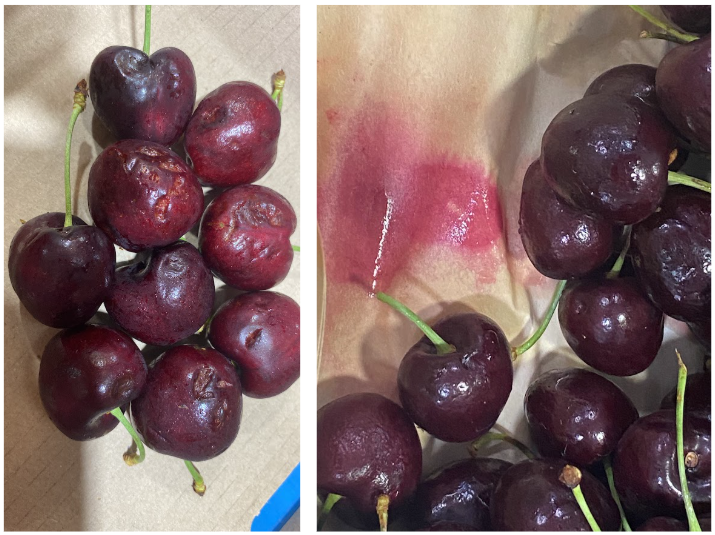
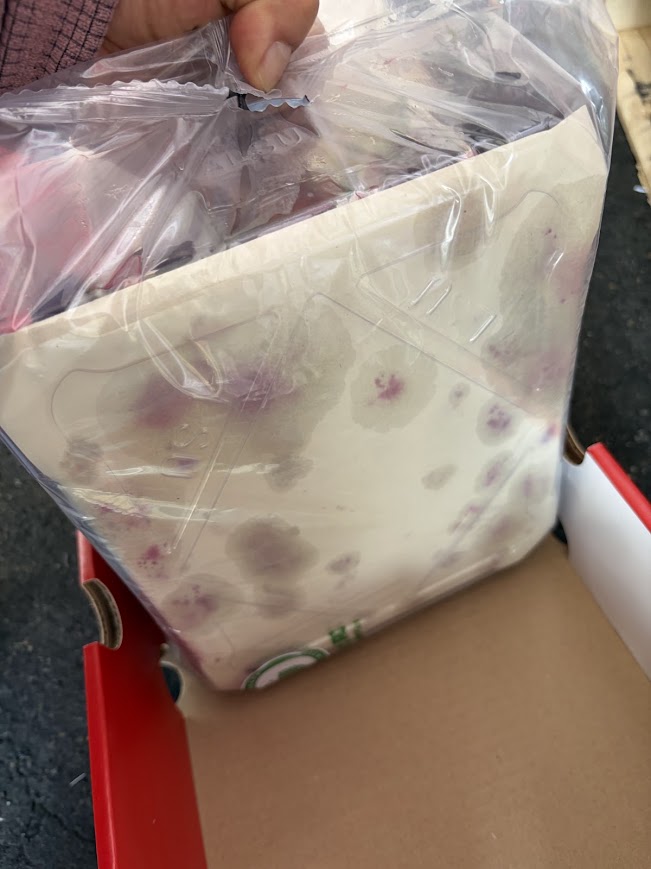
En el 57,3% restante, entre los principales problemas observados destacaron (Figura 1a-f) partiduras (en el 24% de las cajas observadas), pudriciones (en el 13,4%), cartón mojado o manchados (15,7%), pardeamiento de pulpa (16,4%), daño mecánico (7,3%) y bolsas condensadas (4%).
Cosecha: Primer punto de control
Una buena postcosecha comienza con una cosecha oportuna, limpia y selectiva. El estado de madurez, asociado al color, la manipulación y exposición de la fruta a condiciones ambientales durante la cosecha condicionan directamente la firmeza, la condición del pedicelo y la postcosecha de la fruta.
Madurez, selección y daño mecánico
La madurez de cosecha debe mantenerse consistente a lo largo de toda la ventana de recolección, considerando que los estados avanzados de madurez incrementan la susceptibilidad al ablandamiento, deterioro y pérdida de condición durante la postcosecha.
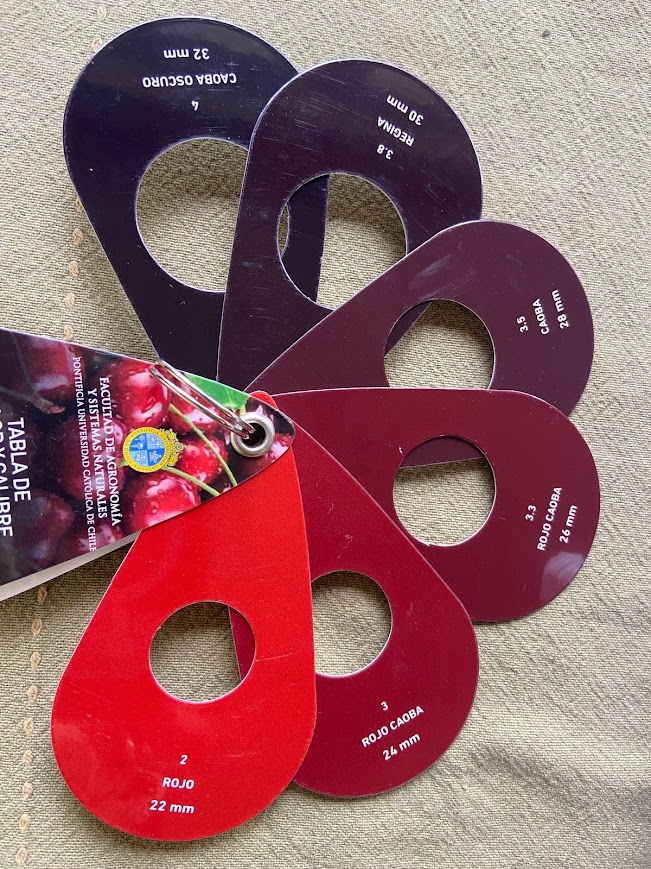
En este contexto, resulta particularmente relevante concentrar la cosecha en fruta que se encuentre dentro de los rangos de color rojo caoba y caoba, correspondientes a los colores 3,3 y 3,5 de la tabla de color de la Pontificia Universidad Católica de Chile (Figura 2). La consistencia en este parámetro permite reducir la variabilidad de condición y favorecer un comportamiento más homogéneo durante el proceso de packing y la posterior conservación.
A lo anterior se suma la importancia de una adecuada selección de la fruta en cosecha y proceso. La presencia de frutos con pudriciones, heridas (incluidos daños por picaduras de pájaro o daño de mosca), partiduras, frutos arracimados o una cantidad excesiva de restos vegetales introduce material susceptible de deterioro y potenciales fuentes de inóculo en la línea de proceso. Esto puede incrementar el riesgo de contaminación cruzada y favorecer el posterior desarrollo de patógenos durante la postcosecha.
El daño mecánico, por su parte, corresponde a uno de los factores que se manifestó de manera recurrente a lo largo de la cadena, desde la cosecha hasta el procesamiento en línea. Durante la temporada se identificaron distintas situaciones que pueden contribuir a su generación o intensificación, incluyendo una cosecha o manipulación inadecuada, así como temperaturas de pulpa bajas al momento del vaciado, caídas excesivas con una columna de agua insuficiente para amortiguar el impacto en pozos y canaletas de la línea, retornos sin un control adecuado, manipulación brusca y situaciones de compresión.
En este sentido, el daño mecánico debe abordarse como un fenómeno transversal a la cadena y no como un problema asociado exclusivamente a una etapa determinada. La oportunidad de mejora está en identificar y controlar los puntos críticos desde la cosecha, asegurando una manipulación cuidadosa de la fruta y condiciones adecuadas de transporte, recepción y proceso, de manera de evitar que daños iniciales se intensifiquen a lo largo de la cadena y terminen afectando la condición final del producto.
Sanitización en huerto y manejo fitosanitario
La sanitización no comienza en el packing. Materiales de cosecha como totes, bins y superficies en contacto con la fruta deben mantenerse limpios y sanitizados.
Del mismo modo, el manejo fitosanitario previo a cosecha es parte de la estrategia de postcosecha. Una alta presión de enfermedades en el huerto puede traducirse en pudriciones durante el viaje, incluso cuando los síntomas no son evidentes al momento de cosechar. La oportunidad de las aplicaciones, su cobertura, el respeto de carencias y la eliminación de fruta enferma deben integrarse con la selección y la higiene de los materiales de cosecha.
Adicionalmente, la falta de selección a cosecha, generando ingreso de fruta con pudrición o material vegetal contaminado, eleva la carga de inóculo y aumenta el riesgo de contaminación cruzada.
Hidroenfriado: Oportunidad, capacidad y uniformidad
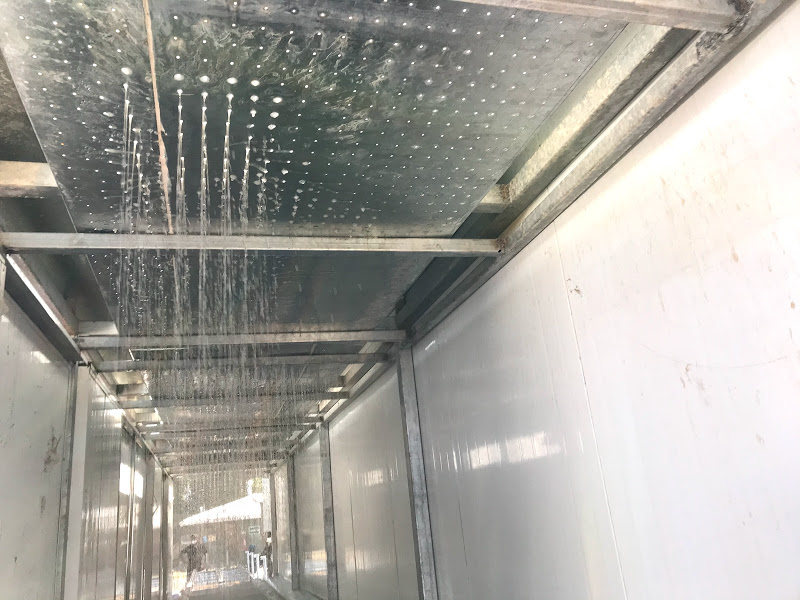
El tratamiento de hidroenfriado fue uno de los puntos que presentó mayor variabilidad entre procesos y, por lo tanto, uno de los aspectos con mayor oportunidad de estandarización. Los reportes evidenciaron condiciones que pueden limitar la efectividad del tratamiento, entre ellas tiempos de exposición insuficientes, en algunos casos inferiores a 3 minutos, caudales de agua reducidos, distribución desuniforme del agua, obstrucción de los orificios de las bandejas (Figura 3), presencia de mallas u otros elementos que interfieren con el flujo y diferencias térmicas significativas entre las distintas posiciones de los totes dentro de un mismo bin.
La temperatura del agua, por sí sola, no constituye un indicador suficiente para asegurar la efectividad del hidroenfriado. Es necesario evaluar el sistema de manera integral, verificando que el caudal, la presión y el mojamiento sean adecuados y uniformes, y que la fruta alcance la temperatura objetivo, 4 a 6°C, de manera consistente, independientemente de su posición dentro del bin.
Cadena de frío: Controlar el tiempo, no sólo la temperatura
En algunas plantas de proceso se observaron cámaras con fruta en espera a proceso, por más de 48 horas, a temperatura ambiente sobre los 0°C, puertas abiertas, bins bloqueando evaporadores o el retorno de aire y, por otra parte, durante el proceso, sectores de sellado o palletizaje con temperaturas muy distintas entre sí. También se detectó fruta con temperatura de pulpa baja al vaciado, menor a 3°C, condición que aumenta su susceptibilidad al daño mecánico.
Mantener FIFO, controlar la temperatura de pulpa y ambiente son prácticas básicas para evitar pérdidas de aguas en la ruta, alzas térmicas, condensación de bolsas selladas, y por consiguiente un deterioro acelerado del producto.
Limpieza y sanitización: Una barrera sanitaria que debe mantenerse durante todo el turno
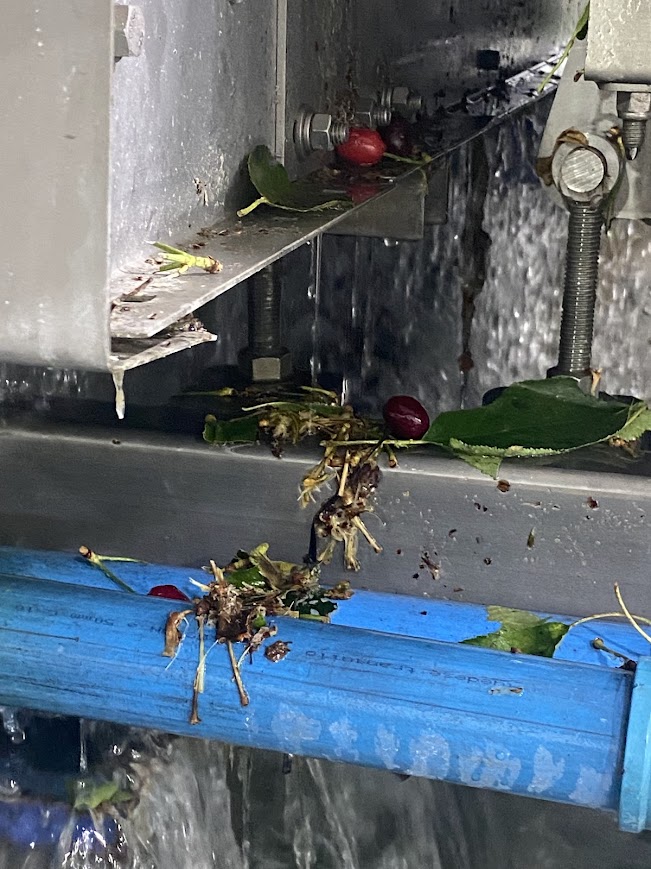
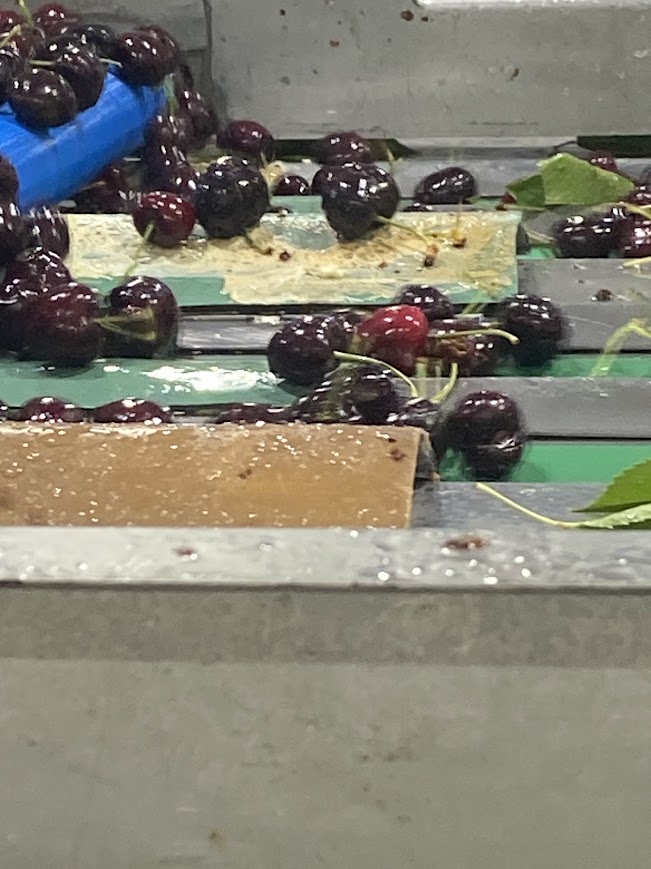
Restos vegetales, hojas, filtros tapados, jugo de fruta, aguas turbias y residuos acumulados fueron observaciones recurrentes (Figura 4a-d). La limpieza insuficiente no sólo afecta la apariencia del proceso: aumenta la carga microbiana, reduce la efectividad de los sanitizantes y favorece la contaminación cruzada.
El control de sanitizantes debe abordarse de manera integral, considerando la concentración efectiva del producto, la confiabilidad y correcta aplicación del método de medición, el control de pH cuando el sanitizante utilizado así lo requiera, el manejo de la carga de materia orgánica y la frecuencia de limpieza, renovación y recambio del agua. La efectividad del tratamiento no depende únicamente de la concentración nominal del sanitizante, sino de la capacidad del sistema para mantener condiciones de operación estables y verificables durante todo el proceso.
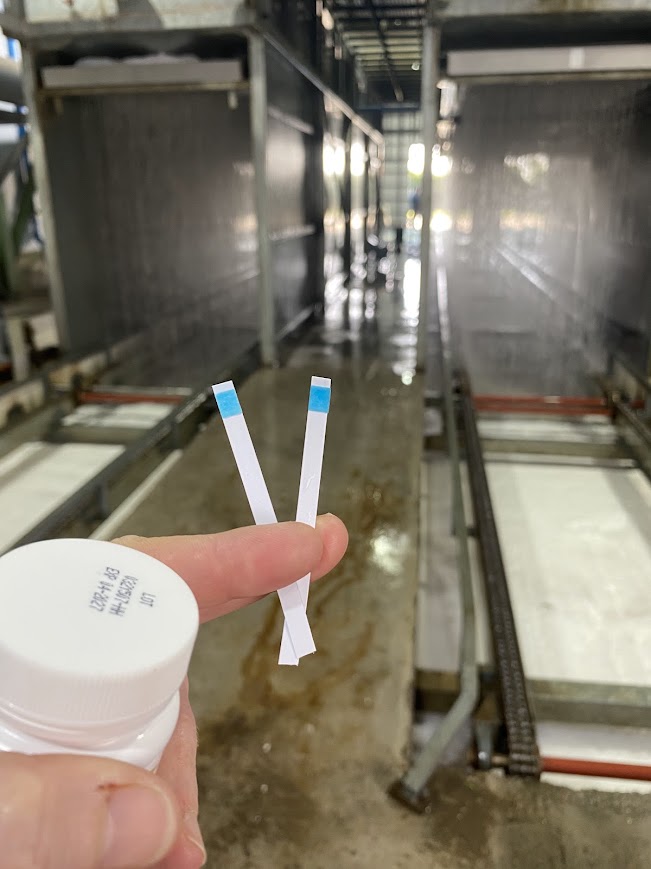
Durante la temporada se observaron situaciones como concentraciones de sanitizante por debajo de los niveles establecidos, dependencia exclusiva del ORP como indicador de control y estanques de fungicida cuya concentración no contaba con una verificación sistemática. Estas condiciones pueden generar una falsa percepción de control.
Por ello, resulta fundamental establecer protocolos de monitoreo que permitan verificar periódicamente la concentración efectiva del sanitizante mediante métodos apropiados, complementando esta información con el seguimiento de pH y ORP cuando corresponda.
Agua libre, sellado e integridad de los materiales: El último tramo también importa
Materiales de embalaje como papeles al interior de las bolsas de embalaje excesivamente saturados, bolsas húmedas, cartones manchados fueron hallazgos frecuentes. Una caja bien embalada puede perder condición si la bolsa no alcanza a ser sellada por el exceso de agua o si existen diferencias térmicas importantes entre la temperatura del ambiente entre sector de sellado, zonas de paletizaje o áreas de espera a prefrío.
A lo anterior se suman problemas de sellado: bolsas con pliegues o piquetes, bolsas abiertas o mal selladas.
Trazabilidad: Convertir los registros en una herramienta de gestión
La falta de trazabilidad respecto al registro de los horarios de ingreso de la ruta a la planta, la dificultad para verificar FIFO, registros de T° y sanitización incompletos y equipos de medición inadecuados limitan la capacidad de gestionar cualquier deficiencia o práctica inadecuada. La trazabilidad debe permitir reconstruir la historia del lote: cuándo llegó, cuándo fue hidroenfriado, cuánto esperó, por qué línea pasó y en qué condiciones fue embalado.
Registrar por cumplir no es suficiente. El verdadero valor está en utilizar esos datos para anticipar riesgos y tomar decisiones durante el turno, antes de que el problema llegue al producto terminado.
Conclusiones
La temporada 2025/26 reafirma que la condición adecuada de llegada de las cerezas a destino depende de la suma de muchos detalles bien gestionados. Una fruta cosechada en el momento correcto, seleccionada y sanitizada adecuadamente, hidroenfriada de manera oportuna y uniforme, procesada de forma cuidadosa, protegida por una cadena de frío continua y embalada con materiales adecuados y un sellado consistente tiene mayores posibilidades de conservar su condición durante el viaje prolongado.
A lo anterior se debe sumar a un acotado tiempo de espera a proceso, idealmente no mayor a 48 horas, y luego, una vez preenfriada la fruta embalada, asegurar la logística de despacho no sobrepasando los 7 días desde que la fruta fue cosechada. Todo día que pasa, resta días de comercialización en destino, afectando la condición de consumo.
El objetivo no es sólo cumplir parámetros, sino entender cómo cada decisión afecta la siguiente etapa. La postcosecha comienza en el huerto y la condición que finalmente observa el mercado es el reflejo de todas las decisiones tomadas antes de que la caja llegue a destino.